
 English
 Polski
 Deutsch
 Slovenčina
 Čeština
Kontekst
Zrozumienie procesu weryfikacji dostaw pozwala uniknąć błędów na wczesnym etapie, Właściwa organizacja tego obszaru decyduje o płynności całej linii.
Czym jest kontrola i selekcja dostarczonych komponentów w procesie produkcyjnym
Definicja incoming inspection w nowoczesnym zakładzie
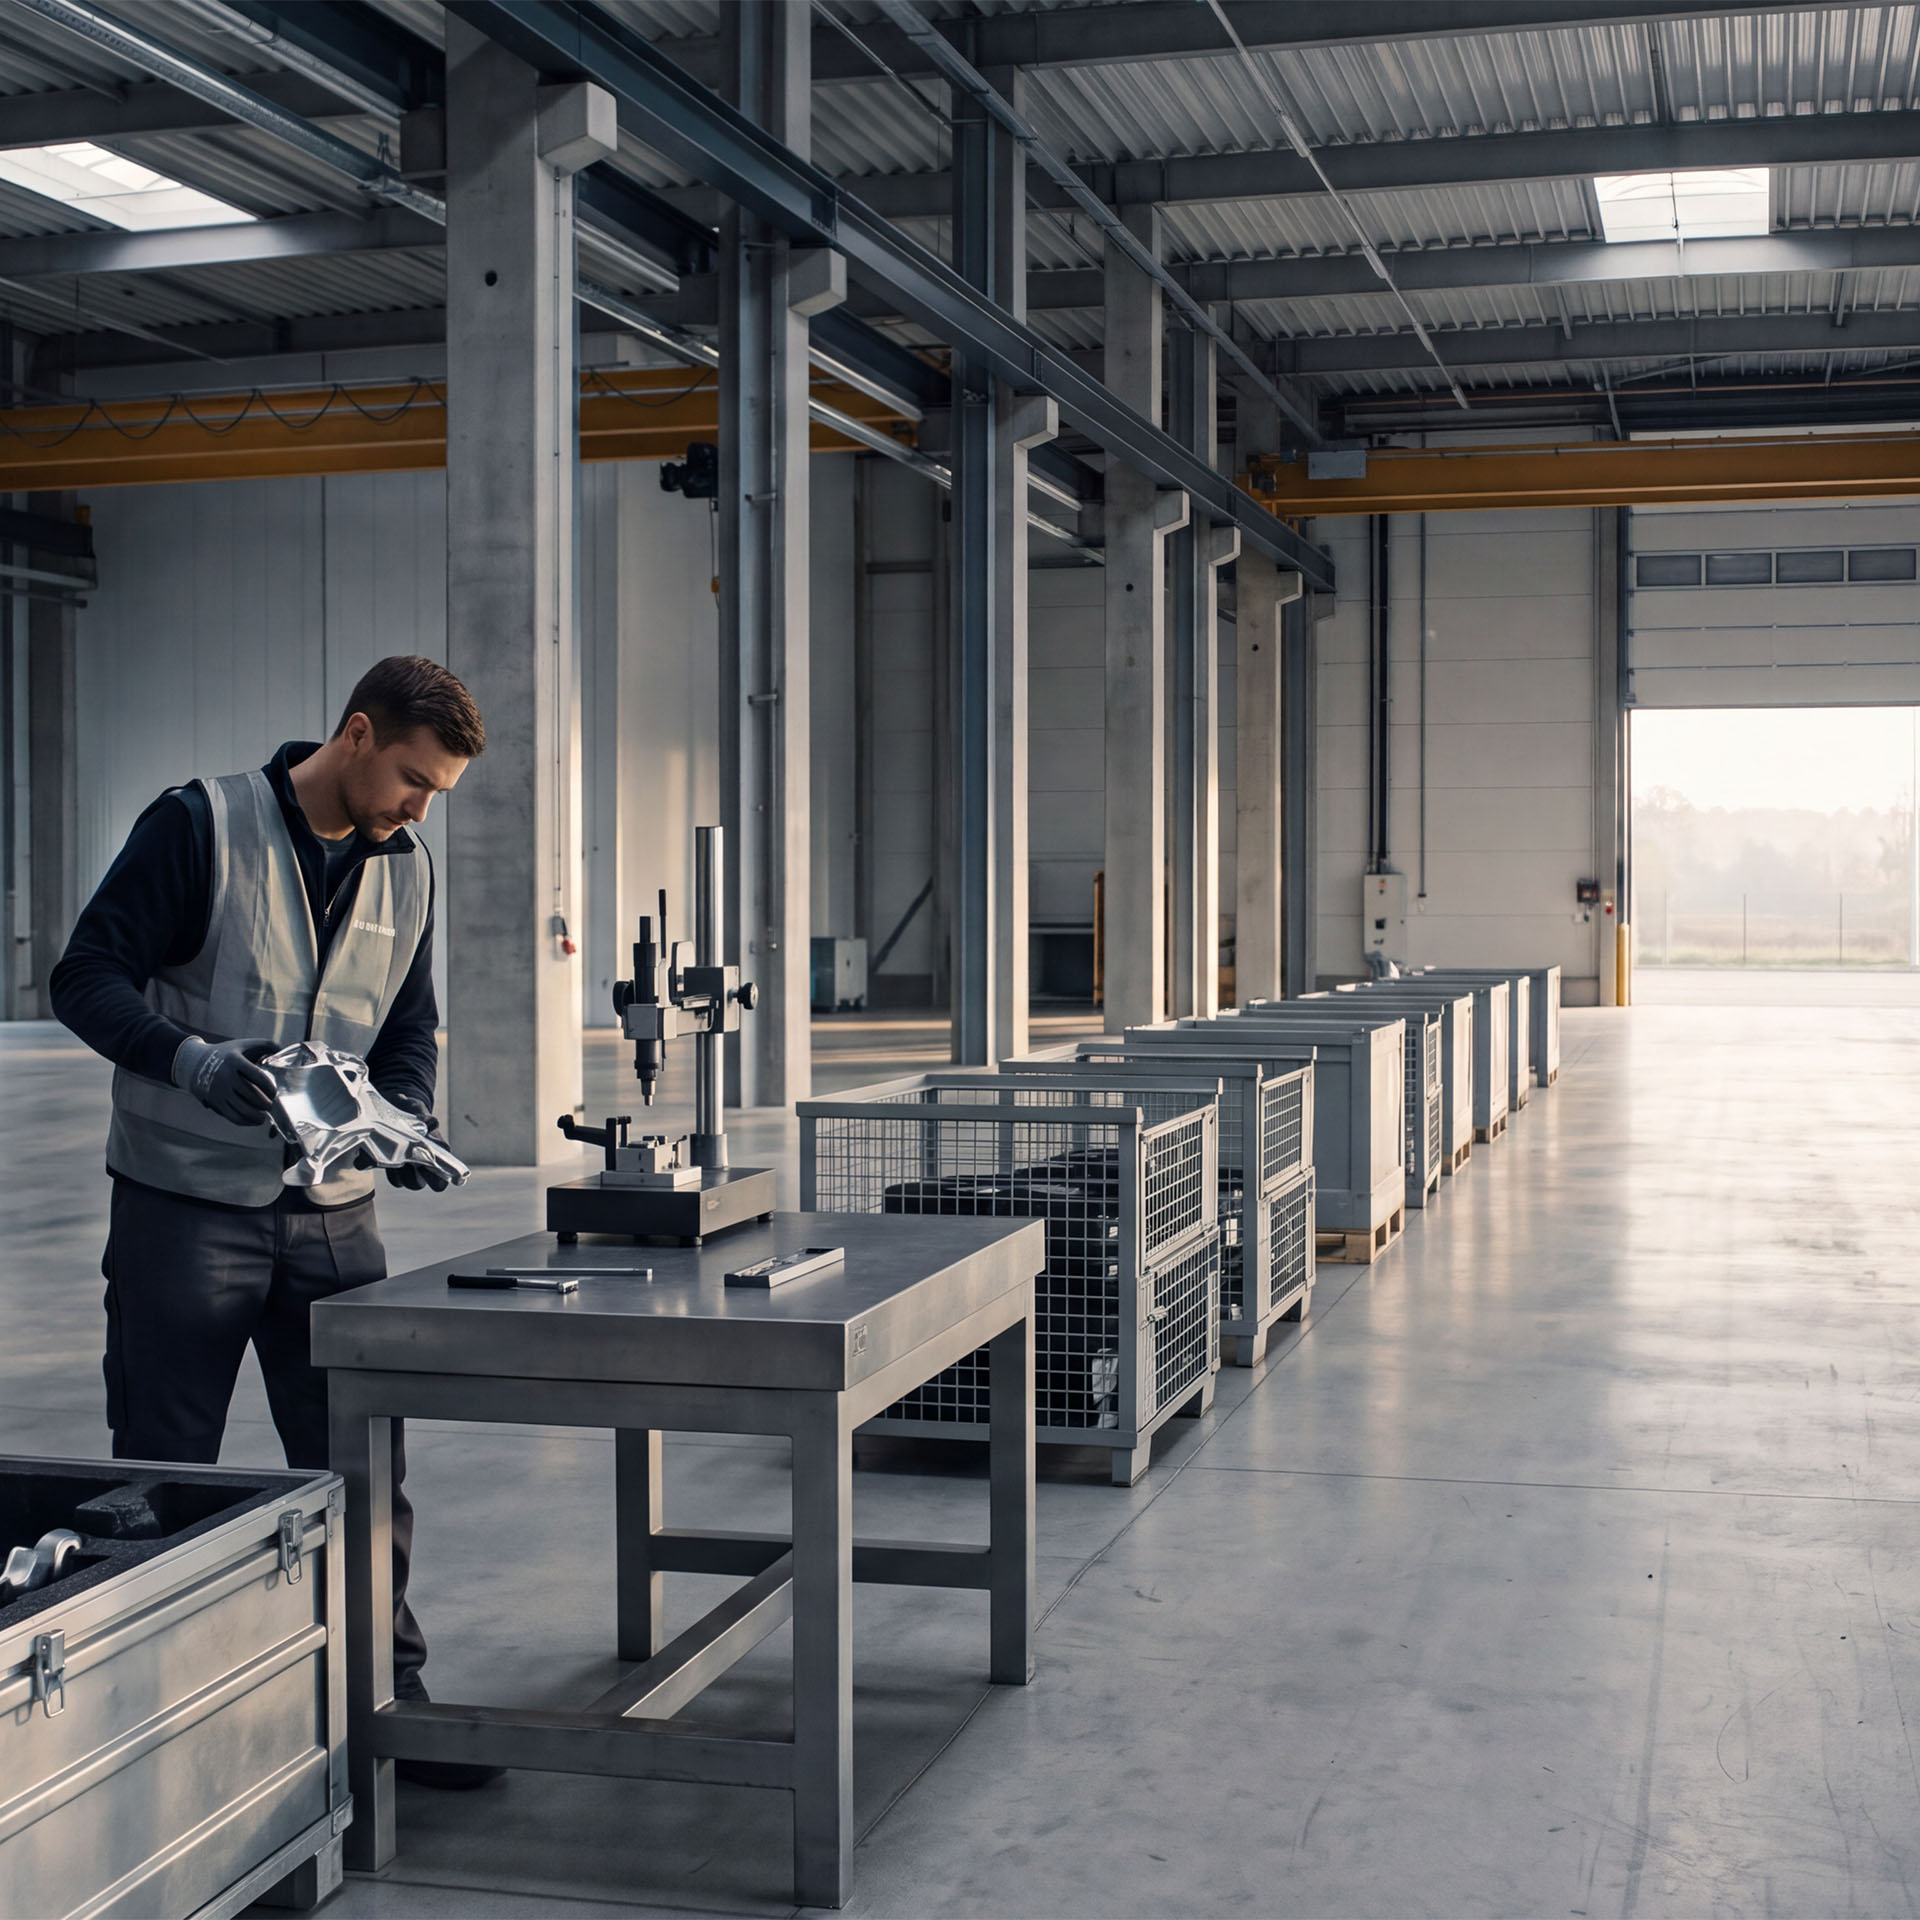
Proces taki jak kontrola i selekcja dostarczonych komponentów to usystematyzowana weryfikacja materiałów wchodzących do zakładu. Procedura ta obejmuje sprawdzenie zgodności wymiarowej oraz wizualnej z zatwierdzoną specyfikacją techniczną. Inżynierowie jakości analizują każdą partię pod kątem odchyleń od normy. Nowoczesne zakłady traktują ten etap jako pierwszą barierę ochronną przed wadliwym materiałem. Brak odpowiednich procedur na wejściu skutkuje przepuszczaniem błędów na kolejne stacje robocze. Dobrze zaplanowana inspekcja wymaga integracji z systemem informatycznym oraz ścisłej współpracy z działem logistyki. Zapewnia to płynny przepływ informacji o statusie danej partii.
Znaczenie wczesnego wykrywania wad przed etapem montażu
Wykrycie usterki przed rozpoczęciem montażu drastycznie obniża koszty operacyjne przedsiębiorstwa. Zmontowanie wadliwego detalu w gotowy produkt wymusza kosztowny demontaż oraz ponowną weryfikację całej partii. Wczesna identyfikacja problemu pozwala na szybką reakcję i zgłoszenie reklamacji do dostawcy. Zabezpiecza to linię produkcyjną przed nieplanowanym przestojem wynikającym z braku odpowiednich części. Inżynierowie od razu inicjują działania korygujące i blokują wadliwy komponent w systemie. Zapobiega to eskalacji problemu i chroni reputację firmy przed wysłaniem wadliwego wyrobu do klienta końcowego.
Odpowiednie zdefiniowanie tych procesów stanowi fundament stabilnej produkcji.
Jak przygotować optymalny obszar do przyjęcia i weryfikacji materiałów
Organizacja przestrzeni roboczej wpływa na szybkość i dokładność pracy inspektorów. Odpowiednie strefy ułatwiają zarządzanie przepływem detali.
Wyznaczenie strefy kwarantanny oraz obszaru zwolnień
Fizyczna separacja materiałów o różnym statusie zapobiega ich przypadkowemu wymieszaniu. Strefa kwarantanny służy do przetrzymywania komponentów oczekujących na decyzję jakościową lub oznaczonych jako niezgodne. Obszar ten wymaga wyraźnego oznakowania wizualnego oraz ograniczonego dostępu dla pracowników produkcji. Materiały zatwierdzone trafiają do wyznaczonego obszaru zwolnień, skąd są transportowane na główny magazyn. Taki podział eliminuje ryzyko pobrania niesprawdzonej partii przez operatora wózka widłowego. Jasne reguły przepływu wewnątrz tej strefy gwarantują zachowanie pełnej identyfikowalności każdej palety.
Niezbędna infrastruktura i kalibracja narzędzi pomiarowych
Stanowisko inspekcyjne wymaga dostępu do odpowiedniego oświetlenia oraz stołów roboczych dostosowanych do gabarytów detali. Inspektorzy dysponują precyzyjnym sprzętem takim jak suwmiarki czy mikrometry. Wszystkie urządzenia pomiarowe podlegają rygorystycznemu nadzorowi i regularnej kalibracji zgodnie z ustalonym harmonogramem. Użycie niesprawnego narzędzia prowadzi do fałszywych wyników i błędnych decyzji o zwolnieniu partii. Dokumentacja z wzorcowania sprzętu stanowi dowód rzetelności przeprowadzonych testów podczas zewnętrznych audytów. Odpowiednie wyposażenie stanowiska bezpośrednio przekłada się na wiarygodność weryfikacji.
Przygotowana infrastruktura pozwala na bezbłędne realizowanie procedur pomiarowych.
Wymagana dokumentacja jakościowa podczas odbioru fizycznej dostawy
Przepływ materiału musi być powiązany z przepływem informacji. Brak odpowiednich dokumentów wstrzymuje proces przyjęcia.
Weryfikacja certyfikatów materiałowych i raportów z pomiarów
Każda dostawa surowców lub komponentów wymaga dołączenia certyfikatu potwierdzającego skład chemiczny i właściwości fizyczne. Inspektor weryfikuje zgodność danych z certyfikatu z wymaganiami określonymi w zamówieniu zakupowym. Dostawca często dołącza własne raporty z pomiarów wykonanych przed wysyłką towaru. Analiza tych dokumentów pozwala na szybką ocenę stabilności procesu u podwykonawcy. Brak wymaganej dokumentacji automatycznie blokuje możliwość zwolnienia partii do produkcji. Kompletność papierów stanowi podstawę do rozpoczęcia fizycznej weryfikacji dostarczonych detali na stanowisku.
Rola zatwierdzonych wzorców i dokumentacji PPAP
Dokumentacja procesowa stanowi zbiór dowodów potwierdzających zdolność dostawcy do seryjnej produkcji zgodnej ze specyfikacją. Inspektorzy na wejściu korzystają z zatwierdzonych wzorców referencyjnych do oceny wizualnej trudnych do zmierzenia cech. Wzorzec taki ułatwia podjęcie jednoznacznej decyzji w przypadku wątpliwości interpretacyjnych. Proces zatwierdzania części produkcyjnych definiuje plany kontroli, które są następnie adaptowane na stanowisku inspekcji wejściowej. Zgodność z zatwierdzonym procesem gwarantuje powtarzalność parametrów w kolejnych dostawach. Weryfikacja oparta na tych standardach minimalizuje ryzyko błędów ludzkich.
Kompletna dokumentacja to gwarancja bezpieczeństwa dla całego zakładu.
Plany próbkowania i strategiczny wybór odpowiedniego poziomu AQL
Sprawdzanie każdej sztuki bywa nieuzasadnione ekonomicznie. Odpowiednie metody statystyczne optymalizują czas pracy.
Czym jest Acceptable Quality Level i jak go poprawnie czytać
Akceptowalny poziom jakości określa maksymalny dopuszczalny odsetek wad w partii towaru. Wartość ta jest ustalana indywidualnie dla różnych typów komponentów na etapie podpisywania kontraktu. Inspektorzy korzystają ze specjalnych tabel statystycznych do określenia wielkości próbki do badań. Tabele te wskazują liczby kwalifikujące i dyskwalifikujące dla danego poziomu surowości. Przekroczenie limitu wadliwych sztuk w próbce skutkuje odrzuceniem całej dostarczonej partii. Zrozumienie tego mechanizmu pozwala na obiektywną ocenę jakości bez konieczności sprawdzania każdego detalu.
Kiedy stosować kontrolę w 100 procentach, a kiedy wyrywkową
Weryfikacja stuprocentowa jest wymagana w przypadku komponentów decydujących dla bezpieczeństwa użytkownika końcowego. Stosuje się ją również po wykryciu poważnej niezgodności w poprzednich dostawach od danego producenta. Badanie wyrywkowe sprawdza się przy masowych dostawach tanich elementów złącznych. Decyzja o zmianie metody zależy od historycznych wyników jakościowych podwykonawcy. Dynamiczne zarządzanie planami próbkowania pozwala na redukcję kosztów przy jednoczesnym utrzymaniu wysokiego poziomu bezpieczeństwa. Elastyczność w tym zakresie wymaga ciągłej analizy danych z systemu.
Statystyka stanowi potężne narzędzie w rękach doświadczonego inspektora.
Nadzór jakościowy bezpośrednio u dostawcy jako wsparcie kontroli wejściowej
Przeniesienie weryfikacji do źródła eliminuje problemy zanim dotrą one do zakładu. To prewencyjne podejście zmienia dynamikę łańcucha dostaw.
Korzyści z wdrożenia prewencyjnej procedury Source Inspection
Usługa taka jak nadzór jakościowy bezpośrednio u dostawcy pozwala na weryfikację komponentów jeszcze przed ich załadunkiem na ciężarówkę. Inspektor rezydujący w fabryce podwykonawcy sprawdza towar zgodnie z wytycznymi klienta docelowego. Wykrycie błędu na tym etapie umożliwia natychmiastową poprawę lub wymianę detali bez angażowania transportu. Oszczędza to czas i przestrzeń magazynową w zakładzie docelowym. Taka procedura buduje silniejsze relacje biznesowe i ułatwia szybki transfer wiedzy technicznej. Prewencja u źródła to najskuteczniejsza metoda ochrony własnej linii montażowej.
Znaczna redukcja kosztów logistycznych i braków produkcyjnych
Wysyłanie wadliwego materiału generuje niepotrzebne koszty transportu i administracji. Odesłanie odrzuconej partii z powrotem do producenta to strata czasu dla obu stron. Inspekcja u źródła całkowicie eliminuje ten problem poprzez blokowanie niezgodności na wczesnym etapie. Zakład docelowy otrzymuje wyłącznie materiał w pełni zgodny ze specyfikacją, co pozwala na ominięcie standardowej kontroli wejściowej. Redukcja ilości braków na własnej linii montażowej bezpośrednio zwiększa zyskowność przedsiębiorstwa. Inwestycja w zewnętrznego inspektora zwraca się poprzez uniknięcie kosztownych przestojów.
Działania u źródła to inwestycja w stabilność całego łańcucha dostaw.
Procedury postępowania z komponentem niezgodnym NOK
Wykrycie wady wymusza natychmiastowe uruchomienie procedur zabezpieczających. Szybka reakcja chroni produkcję przed użyciem złego detalu.
Oznaczanie statusów blokada w systemie ERP i fizyczna separacja
Każdy wadliwy detal otrzymuje czerwoną etykietę z wyraźnym opisem rodzaju niezgodności. Inspektor natychmiast zmienia status danej partii w systemie informatycznym na zablokowany. Systemowa blokada uniemożliwia wydanie materiału na zlecenie produkcyjne przez pracowników magazynu. Fizyczna paleta trafia do zamkniętej strefy kwarantanny, gdzie oczekuje na decyzję inżynierów. Równoległe działanie w świecie cyfrowym i rzeczywistym to podstawa bezpieczeństwa. Brak spójności między systemem a fizycznym oznaczeniem prowadzi do poważnych błędów montażowych.
Inicjowanie raportu 8D i sprawna komunikacja problemu do dostawcy
Wykrycie powtarzającej się wady skutkuje otwarciem oficjalnej reklamacji w formie specjalnego raportu. Dokument ten wymusza na dostawcy znalezienie przyczyny źródłowej i wdrożenie akcji korygujących. Inżynier jakości przesyła dokumentację zdjęciową oraz wyniki pomiarów do przedstawiciela producenta. Szybka i precyzyjna komunikacja pozwala na natychmiastowe zablokowanie kolejnych wysyłek wadliwego towaru. Wymaganie od podwykonawcy konkretnych działań zapobiega ponownemu wystąpieniu tego samego błędu w przyszłości. Skuteczne zarządzanie reklamacjami to proces ciągłego doskonalenia współpracy.
Rygorystyczne procedury to jedyny sposób na opanowanie sytuacji kryzysowej.
Zwolnienie warunkowe i zarządzanie odchyleniami od specyfikacji
Czasami produkcja nie ma czasu na nową dostawę. Wymaga to podjęcia trudnych decyzji inżynieryjnych o dopuszczeniu materiału.
Kryteria bezpiecznego dopuszczenia materiału z usterką
Zwolnienie warunkowe to procedura wyjątkowa stosowana wyłącznie w sytuacjach zagrożenia ciągłości produkcji. Odchylenie od specyfikacji nie wpływa na bezpieczeństwo, funkcjonalność ani trwałość gotowego wyrobu. Decyzja o dopuszczeniu wymaga pisemnej akceptacji głównego inżyniera oraz kierownika produkcji. Często wiąże się to z koniecznością wykonania dodatkowych testów na zmontowanym produkcie gotowym. Dopuszczona partia jest ściśle monitorowana na każdym etapie procesu technologicznego. Zgoda na odchylenie ma zawsze charakter tymczasowy i dotyczy konkretnej ilości sztuk.
Ryzyka inżynieryjne związane z pominięciem standardowej ścieżki
Akceptacja materiału poza specyfikacją zawsze niesie ze sobą ryzyko ukrytych problemów jakościowych. Zmienione parametry surowca negatywnie wpływają na procesy obróbki na kolejnych stacjach roboczych. Istnieje obawa, że klient końcowy zauważy różnicę w estetyce lub działaniu produktu. Niewłaściwe zarządzanie odchyleniami prowadzi do obniżenia ogólnych standardów w całym zakładzie. Każde warunkowe zwolnienie jest dokładnie udokumentowane i przeanalizowane pod kątem długoterminowych skutków. Należy dążyć do jak najszybszego powrotu do standardowych parametrów dostaw.
Odchylenia to ostateczność wymagająca pełnej świadomości technicznej.
Inżynieryjne wsparcie jakości dostawców w eliminowaniu źródeł wad
Błędy powstają w procesie produkcyjnym podwykonawcy. Pomoc techniczna u źródła rozwiązuje problemy na stałe.
Kluczowa rola Inżyniera SQA w rozwoju podwykonawców
Działanie takie jak inżynieryjne wsparcie jakości dostawców to zadanie dla wykwalifikowanych specjalistów. Osoby te analizują procesy technologiczne w fabrykach partnerów biznesowych. Ich celem jest identyfikacja słabych punktów i optymalizacja parametrów produkcji. Inżynier dzieli się wiedzą i pomaga wdrożyć nowoczesne narzędzia kontrolne u producenta. Taka współpraca przekształca słabego podwykonawcę w stabilnego partnera dostarczającego bezbłędne komponenty. Rozwój bazy dostawców to strategiczne działanie przynoszące długofalowe oszczędności dla obu firm.
Regularne audyty procesu produkcyjnego i wdrażanie działań korygujących
Systematyczne wizyty w fabrykach dostawców pozwalają na weryfikację przestrzegania ustalonych standardów. Audytor sprawdza stan maszyn, kompetencje operatorów oraz obieg dokumentacji jakościowej. Wynikiem audytu jest plan działań naprawczych, który dostawca realizuje w określonym czasie. Monitorowanie postępów we wdrażaniu tych poprawek gwarantuje realną poprawę sytuacji. Zewnętrzne spojrzenie inżyniera często ujawnia błędy organizacyjne niewidoczne dla lokalnego kierownictwa. Ciągłe doskonalenie procesów to podstawa utrzymania konkurencyjności na rynku.
Budowanie silnych partnerstw to zadanie dla doświadczonych inżynierów.
Przepływ materiału i zasada FIFO w magazynie jakościowym
Zarządzanie czasem rotacji zapasów chroni komponenty przed degradacją. Logistyka wewnętrzna wspiera działania inspekcyjne.
Skuteczne zapobieganie starzeniu się komponentów w magazynie
Wiele materiałów, takich jak uszczelki czy kleje, posiada ściśle określony termin przydatności do użycia. Zasada rotacji gwarantuje, że najstarsze partie opuszczają magazyn w pierwszej kolejności. Inspektorzy weryfikują daty produkcji podczas przyjęcia i odpowiednio oznaczają palety. Użycie przeterminowanego surowca prowadzi do poważnych wad ukrytych w gotowym wyrobie. Rotacja zapasów wymaga odpowiedniego ułożenia towaru na regałach ułatwiającego dostęp do najstarszych jednostek. Dyscyplina w tym obszarze to darmowa metoda prewencji jakościowej.
Systemy IT wspierające zarządzanie rotacją zatwierdzonych dostaw
Nowoczesne oprogramowanie magazynowe automatycznie kieruje operatora wózka do odpowiedniej palety. System blokuje możliwość pobrania nowszej partii, jeśli na stanie znajduje się starszy materiał. Skanowanie kodów kreskowych eliminuje błędy ludzkie podczas kompletacji zamówień na produkcję. Aplikacje te generują alerty o zbliżającym się końcu terminu ważności dla poszczególnych komponentów. Cyfrowe zarządzanie przepływem to konieczność w zakładach o dużej rotacji indeksów materiałowych. Integracja z systemem jakościowym zapewnia pełną kontrolę nad statusem zapasów.
Sprawna logistyka to fundament utrzymania parametrów surowców.
Nowoczesne technologie i automatyzacja procesów incoming inspection
Ręczne pomiary ustępują miejsca zaawansowanym systemom wizyjnym. Technologia drastycznie przyspiesza proces zwalniania dostaw.
Wykorzystanie precyzyjnych skanerów 3D oraz wizji maszynowej AI
Skanery trójwymiarowe w kilka sekund porównują fizyczny detal z modelem wirtualnym. Systemy oparte na sztucznej inteligencji automatycznie wykrywają rysy i pęknięcia niewidoczne dla ludzkiego oka. Automatyzacja eliminuje problem zmęczenia inspektora i gwarantuje stuprocentową powtarzalność oceny. Maszyny te pracują w trybie ciągłym, przetwarzając ogromne ilości danych z każdej dostawy. Wdrożenie takich rozwiązań wymaga sporych nakładów finansowych, ale szybko zwraca się poprzez redukcję zatrudnienia. Nowoczesna kontrola opiera się na algorytmach i precyzyjnej optyce.
W pełni cyfrowy obieg dokumentacji jakościowej na stanowisku pracy
Papierowe formularze są zastępowane przez tablety i zintegrowane stacje robocze. Wyniki pomiarów trafiają bezpośrednio z suwmiarki cyfrowej do centralnej bazy danych. Brak konieczności ręcznego przepisywania wartości eliminuje ryzyko pomyłek edytorskich. Cyfrowe archiwum pozwala na błyskawiczne odszukanie historii pomiarów dla konkretnej partii z przeszłości. Algorytmy automatycznie generują wykresy trendów, ułatwiając ocenę stabilności procesu dostawcy. Transformacja cyfrowa to naturalny kierunek rozwoju dla każdego nowoczesnego działu jakości.
Inwestycja w automatyzację to krok w stronę bezbłędnej produkcji.
Budowanie i rekrutacja wysoce kompetentnego zespołu kontrolerów jakości
Maszyny nie zastąpią w pełni doświadczonego personelu. Odpowiedni dobór ludzi decyduje o skuteczności całego działu.
Wymagane kompetencje na stanowisku inspektora i inżyniera jakości
Inspektor wykazuje się dokładnością oraz umiejętnością czytania rysunku technicznego. Podstawowa znajomość narzędzi pomiarowych to absolutny wymóg na tym stanowisku. Inżynierowie potrzebują zdolności analitycznych oraz wiedzy z zakresu statystycznego sterowania procesem. Komunikatywność i asertywność pomagają w trudnych negocjacjach z dostawcami w przypadku odrzucenia partii. Zespół wymaga ciągłych szkoleń aktualizujących wiedzę o nowych normach i standardach branżowych. Inwestycja w kompetencje pracowników to gwarancja rzetelności przeprowadzanych inspekcji.
Upraszczanie mobilnych procesów aplikacji dla kandydatów z portali ogłoszeniowych
Wielu techników poszukuje ofert pracy wyłącznie za pomocą smartfonów. Długie i skomplikowane formularze rekrutacyjne zniechęcają najlepszych kandydatów do wysłania zgłoszenia. Wdrożenie szybkiej aplikacji mobilnej znacząco zwiększa ilość spływających życiorysów. Integracja z popularnymi portalami ogłoszeniowymi pozwala na automatyczne zaciąganie danych kandydata. Sprawny proces rekrutacyjny buduje pozytywny wizerunek firmy technologicznej już na samym początku. Nowoczesne podejście do rekrutacji to przewaga w walce o talenty inżynieryjne.
Zespół ekspertów to najcenniejszy zasób każdego zakładu.
Outsourcing i zewnętrzne ściany jakości Quality Firewalls
Zewnętrzne wsparcie ratuje sytuację w momentach kryzysowych. Przekazanie obowiązków specjalistom uwalnia wewnętrzne zasoby firmy.
Kiedy warto zlecić selekcję komponentów wyspecjalizowanej firmie zewnętrznej
Nagły wzrost poziomu braków wymaga natychmiastowego zwiększenia przepustowości stanowisk inspekcyjnych. Wewnętrzny zespół rzadko dysponuje wolnymi mocami przerobowymi na stuprocentową selekcję tysięcy detali. Wynajęcie firmy zewnętrznej pozwala na szybkie opanowanie sytuacji bez konieczności zatrudniania nowych pracowników na stałe. Zewnętrzni kontrolerzy przejmują odpowiedzialność za sortowanie materiału i zabezpieczenie linii produkcyjnej. Usługa ta jest skalowana w zależności od bieżących potrzeb zakładu. Outsourcing to sprawdzone narzędzie w zarządzaniu ryzykiem w łańcuchu dostaw.
Natychmiastowe reagowanie na nagłe piki wadliwości w łańcuchu dostaw
Przestój linii produkcyjnej z powodu braku dobrych części generuje gigantyczne straty finansowe. Zewnętrzna ściana jakości uruchamiana w kilka godzin po wykryciu problemu ratuje harmonogram wysyłek do klienta. Zespół sortujący oddziela sztuki dobre od wadliwych, dostarczając czysty materiał prosto na montaż. Koszty takiej akcji są zazwyczaj przenoszone na dostawcę, który zawinił i dostarczył wadliwy towar. Szybka reakcja to jedyny sposób na minimalizację skutków błędów popełnionych przez podwykonawców. Zewnętrzne wsparcie to polisa ubezpieczeniowa dla ciągłości produkcji.
Elastyczność w działaniu to podstawa nowoczesnego zarządzania kryzysowego.
Kluczowe wskaźniki efektywności KPI w ocenie jakości dostawców
Mierzenie wyników pozwala na obiektywną ocenę współpracy. Dane liczbowe to podstawa do podejmowania decyzji biznesowych.
Dokładne mierzenie wskaźnika PPM Parts Per Million
Wskaźnik ten określa liczbę wadliwych części przypadających na milion dostarczonych sztuk. To uniwersalny standard pozwalający na porównywanie dostawców o różnym wolumenie produkcji. System informatyczny automatycznie przelicza odrzucone sztuki i aktualizuje wynik dla każdego kontrahenta. Przekroczenie ustalonych limitów skutkuje obniżeniem oceny dostawcy i wezwaniem do wdrożenia programów naprawczych. Regularne monitorowanie tego wskaźnika motywuje partnerów biznesowych do ciągłego doskonalenia swoich procesów. Liczby pozbawiają emocji trudne rozmowy o problemach jakościowych.
Ocena czasu reakcji na niezgodność oraz terminowości dostaw
Jakość to nie tylko wymiary detalu, ale również sprawność obsługi reklamacji. Czas odpowiedzi na raport o niezgodności stanowi ważny element oceny rocznej każdego dostawcy. Opóźnienia w komunikacji narażają zakład na przedłużające się problemy z dostępnością materiału. Terminowość dostaw mierzona wskaźnikiem logistycznym jest równie ważna dla utrzymania płynności linii montażowej. Kompleksowa ocena łączy parametry techniczne z logistycznymi i komunikacyjnymi. Wyłącznie partnerzy spełniający wszystkie te kryteria gwarantują bezpieczeństwo operacyjne.
Cykliczna weryfikacja wskaźników buduje zdrowe relacje biznesowe.
Najczęściej zadawane pytania FAQ o organizację kontroli wejściowej
Organizacja procesów inspekcyjnych rodzi wiele praktycznych wątpliwości. Poniżej zebrano odpowiedzi na najważniejsze zagadnienia.
Ile czasu powinna maksymalnie trwać weryfikacja jednej partii materiału
Czas inspekcji zależy od stopnia skomplikowania detalu i wybranego planu próbkowania. Standardowe procedury zakładają zrealizowanie weryfikacji w ciągu dwudziestu czterech godzin od momentu rozładunku. Przedłużające się pomiary blokują przestrzeń magazynową i stwarzają ryzyko zatrzymania produkcji. Optymalizacja czasu pracy wymaga stosowania precyzyjnych sprawdzianów dedykowanych dla konkretnych referencji. Właściwe planowanie zasobów ludzkich pozwala na płynne rozładowanie porannych szczytów dostaw. Szybkość musi iść w parze z rzetelnością wykonywanych testów.
Czy nadzór u źródła całkowicie eliminuje potrzebę inspekcji w zakładzie
Weryfikacja u dostawcy drastycznie zmniejsza ryzyko otrzymania wadliwego towaru. W wielu przypadkach pozwala to na nadanie statusu zaufanego dostawcy i przejście na system przyjęć bezpośrednich na magazyn. Część zakładów utrzymuje minimalne wyrywkowe kontrole audytowe dla potwierdzenia skuteczności działań zewnętrznych. Zewnętrzny nadzór nie zwalnia inżynierów z obowiązku monitorowania wskaźników jakościowych. Jest to narzędzie wspierające, a nie całkowicie zastępujące wewnętrzny system zarządzania jakością. Decyzja o rezygnacji z inspekcji wejściowej wymaga dogłębnej analizy ryzyka.
Kto formalnie ponosi koszty selekcji wadliwych komponentów
Zasada odpowiedzialności finansowej jest zazwyczaj precyzyjnie określona w umowie zakupowej. Koszty sortowania materiału niezgodnego ze specyfikacją obciążają producenta, który popełnił błąd. Obejmuje to zarówno roboczogodziny inspektorów, jak i usługi firm zewnętrznych. Dostawca wyraża zgodę na obciążenie finansowe przed rozpoczęciem akcji sortowania na terenie zakładu klienta. Transparentna dokumentacja wady stanowi podstawę do wystawienia noty obciążeniowej. Jasne zasady finansowe dyscyplinują podwykonawców do dbania o własne procesy.
Zrozumienie tych mechanizmów ułatwia codzienne zarządzanie zespołem.
Podnieś standardy jakości i dołącz do najlepszych w branży
Rozwój procesów inspekcyjnych to zadanie dla zmotywowanych profesjonalistów. Zdobądź wiedzę i dołącz do nowoczesnych zespołów inżynieryjnych.
Pobierz darmowy wzór instrukcji stanowiskowej kontroli wejściowej PDF
Standaryzacja pracy inspektorów wymaga przejrzystej dokumentacji procesowej. Przygotowaliśmy gotowy do wdrożenia wzór instrukcji stanowiskowej oparty na najlepszych praktykach branży motoryzacyjnej. Dokument ten ułatwia szkolenie nowych pracowników i systematyzuje kroki postępowania z dostawami. Wzór zawiera miejsce na określenie narzędzi pomiarowych oraz schemat postępowania z materiałem niezgodnym. Pobrany plik łatwo dostosujesz do specyfiki własnego zakładu produkcyjnego. To pierwszy krok do profesjonalizacji działań w obszarze przyjęć towaru.
Sprawdź aktualne oferty pracy w dziale jakości i aplikuj szybko ze smartfona
Nowoczesne działy jakości stale poszukują doświadczonych techników i inżynierów. Nasze procesy rekrutacyjne zostały zoptymalizowane pod kątem użytkowników urządzeń mobilnych. Złożenie aplikacji zajmuje dosłownie kilka minut i nie wymaga wgrywania skomplikowanych dokumentów. Cenimy praktyczną wiedzę z zakresu metrologii oraz znajomość nowoczesnych narzędzi rozwiązywania problemów. Dołączenie do zespołu ekspertów pozwala na szybki rozwój kompetencji w międzynarodowym środowisku. Sprawdź dostępne stanowiska i zrób kolejny krok w swojej karierze zawodowej.
Jakość tworzą ludzie zaangażowani w ciągłe doskonalenie.
Zobacz więcej postów


